

E proseso di produkshon di núkleo di kayente {0} dip plachinan di yugo galvanisá ta drai rondó di "prosesamentu di substrato → pretratamentu di superfisie → kayente-dip galvanisá → puesto {2} di inspekshon i envío". Cada paso ta rekeri control estricto riba precision, limpiesa, y calidad di capa pa sigura e propiedadnan mecanico, resistencia di corrosion, y compatibilidad di e plachinan di conexion. E pasonan spesífiko ta lo siguiente:
Selekshon di substrato: Basa riba e nivel di voltahe (110kV/220kV/500kV/UHV) i karga nominal di e plachi di konektá, selektá plachinan di staal di forsa haltu di aleashon abou òf forja ku ta kumpli ku e normanan manera GB/T 700 (Q235) i GB/T 1591 (Q345) pa sigurá ku e forsa tensil i skar (evitando despues fraktura debí na defektonan den e substrato).
Kortamentu material: Usando kòrtamentu di vlam di CNC, kòrtamentu di plasma, òf kòrtamentu di laser, e plachi di staal ta wòrdu kòrtá den blanku segun e forma (rektangular, triangular, Y{0}} etc.) di e dibuhonan di diseño di plachi di konekshon. Rekisitonan klave: E puntanan di kòrta mester ta plat, liber di burr, ranka, òf residuo di óksido, i e eror dimenshonal mester ta kontrolá dentro di ±1mm (pa sigurá e exactitud di prosesamentu siguiente).
Stamping: Pa plachinan diki of tiponan cu exigencianan di stress halto, e blanco despues di corta mester wordo poni den un prensa di forja of stampia y forma pa die forja pa refina e granonan interno di e metal y mehora e forsa general.
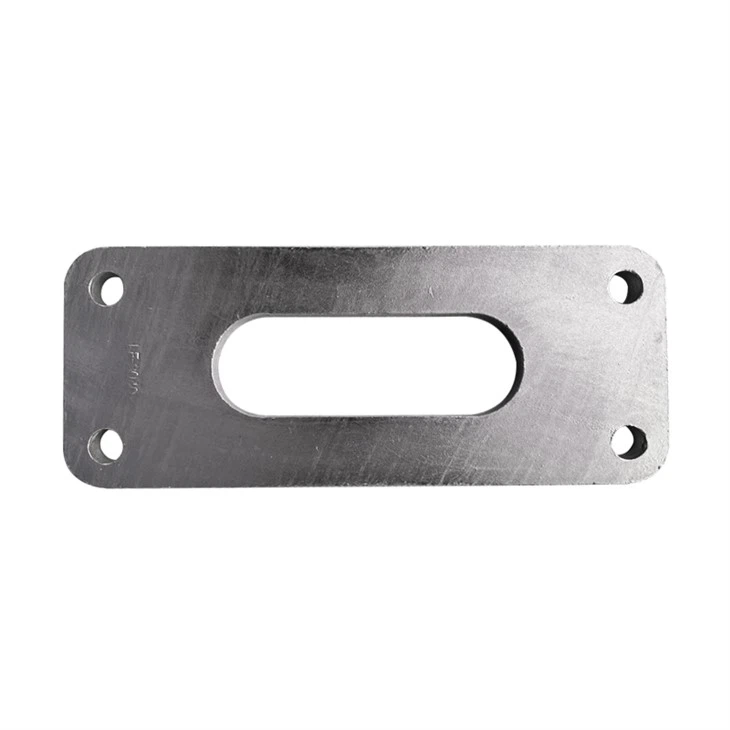
Mashin buraku: Usando mashinnan di boramentu di CNC òf sentronan di machinashon, buraku di bòrchi, buraku kologá, i otro interfasenan di konekshon di e plachinan di yugo ku ta kayente-dip ta wòrdu precisamente machiná segun e dibuhonan. E toleransia di diameter di buraku ta wòrdu kontrolá denter di e grado H12 (±0.15mm), i e eror di espasio di buraku ta Menos ku òf igual na ±0.5mm pa sigurá ku ta kuadra ku bòrchi di isoladó, klem, i otro hardware. E randnan di buraco ta rondo (R Mayor cu of igual na 2mm) pa evita concentracion di stress causa pa randnan skerpi y pa preveni acumulacion di revestimento durante galvaniza.
Molimento di rand: Moli e randnan di corta, habrimento, y superficienan di e placa di conexion usando un wiel di molina of mashin di polis pa kita buraco, flash, y marcanan di machining; remodela y drecha partinan deforma pa sigura cu e eror di flatness di e placa di conexion ta Menos cu of igual na 2mm/m.
Destaros di alcalino: Sumergi e placa di conexion den un tanki di degras alcalino na 60-80 grado pa 10-20 minuut pa kita azeta di superficie, corta likido, y stof; laba bon cu awa limpi pa sigura cu no ta keda azeta residual. Pickling pa kitamentu di rust: Sumergi e plachi di konekshon degresá den un tanki di pickling di ácido hidroklóriko di 15-20% pa 15-30 minüt pa kita eskala di óksido di superfisie, rust, i pelíkula di óksido ku ta roll; mezcla regularmente durante pickling pa evita eliminacion di rust incompleto den cierto areanan.
Tratamento di flux: Pone e plachi di spula den un baño di fluho na 70-80 grado y sumerso pa 3-5 minuut pa forma un pelicula di fluho uniforme riba e superficie. E pelicula aki por isola e aire y preveni oxidacion secundario di e substrato; tambe e ta reduci e tension di superficie di e likido di zink, permitiendo e likido di zink tapa uniformemente e superficie di e substrato.
Tratamentu di inmershon di zink: Usa un hanger spesial pa pone e plachi di konekshon seku den e líkido di zink i sumergi esaki pa 3{{1}5 minüt pa sigurá ku e líkido di zink ta muha e superfisie di e substrato i ta forma un struktura di komposito di alea di zink ku ta wòrdu pegá metalúrgikamente. Esaki tambe ta e proceso mas importante den plachinan di yugo galvanisa cu ta hot-dip.
Refrescamento di zink controla: E plachinan di zink- platonan ta wordo hisa poco poco for di e likido di zink, y e likido di zink exceso riba e superficie ta wordo supla for di un hanger vibrante of cuchiu di aire pa controla e diki di e capa; despues nan ta wordo poni den un tanki di awa cu ta fria pa refrescamento rapido, cu ta refina e cristalnan di capa y ta mehora e resistencia di dureza y desgaste;
Limpiesa i polis: Despues di fria, usa un pinsel di waya òf wiel di molina pa limpia e nodulonan di zink, sikatris di zink, i markanan di fixture riba e superfisie di e plachinan di yugo galvanisá di kayente pa sigurá un superfisie lis; hasi limpiesa sekundario di e aperturanan pa evitá di revestimentu di akumulashon di insershon di bòrchi.




